


01 Въведение в хартия
Понастоящем се обръща малко внимание на причините, поради които разстоянието между проводниците при лазерно{0}}дъгово хибридно заваряване причинява дефекти при заваряване, особено при заваряване на дебела плоча, където нестабилността на формирането на дебела плоча е по-голяма и е по-вероятно да възникнат дефекти при заваряване. За по-добро разбиране на влиянието на разстоянието между проводниците върху образуването на дефекти при хибридно заваряване на дебели плочи, това проучване използва високо-скоростно,-мощно-лазерно хибридно заваряване за заваряване на 12 mm дебели плочи от морска стомана AH36. Беше използвана-високоскоростна камера за наблюдение на преноса на капчици и потока от разтопен басейн и бяха използвани числени симулации за изследване на специфичното поведение на потока на разтопения басейн. Това изяснява механизма, чрез който разстоянието между проводниците влияе върху образуването на дефекти при лазерно хибридно заваряване с{10}}тел.
02 Преглед на хартията:
Лазерно-дъгово хибридно заваряване (LAHW), като широко перспективен метод за свързване, привлече значително внимание при съединенията на дебели пластини в корабостроенето. Като един от най-критичните заваръчни параметри при лазерно-дъгово хибридно заваряване, разстоянието между лазерния лъч и дъгата може значително да повлияе на ефекта на свързване между лазера и дъгата, особено при условия на високо-мощен лазер и високо-скоростно заваряване. Следователно, изследването на ефекта от разстоянието между лъчите върху заваряването има важно теоретично значение за бъдещи изследвания и промишлено производство. Този документ използва високо{7}}скоростна фотография на процеса на заваряване, за да анализира въздействието на разстоянието между лъчите върху преноса на капчици и стабилността на потока от разтопен басейн и комбинира числена симулация за изследване на механизма на образуване на дефекти при заваряване. Резултатите показват, че подходящото разстояние между лъчите може да постигне добре-оформени заварки без очевидни заваръчни дефекти. Когато разстоянието на лъча е твърде близко, прекомерният ефект на свързване между лазера и дъгата води до нестабилен трансфер на капчици и поток от разтопен басейн, което води до дефекти при заваряване като пръски и подрязване. Когато разстоянието на лъча е твърде голямо, ефектът на свързване на двата източника на топлина е отслабен, укрепването на заваръчния шев намалява и могат да се появят дефекти на порьозността.
03 Графичен анализ:
От изображенията на морфологията на повърхността на заваръчния шев и морфологията на напречното-сечение при различни разстояния на лазерния лъч (Фигура 1) може да се види, че образуването на повърхността на заваръчния шев варира значително с различните разстояния на лазерния лъч, докато морфологията на напречното-сечение на заваръчните шевове при различни разстояния е подобна, като всички изглеждат с форма на чаша-. Когато разстоянието на лазерния лъч е 4 мм, няма очевидни дефекти при заваряване и образуването на заваръчния шев е оптимално.

Както може да се види от Фигура 2, тъй като разстоянието между оптичните влакна постепенно се увеличава от 0 mm до 8 mm, честотата на преходите на късо съединение първо намалява, а след това се увеличава.

Както може да се види от Фигура 3, когато се използва чисто MAG заваряване, при режим на преход на струята, посоката на прехода на струята е по дължината на забавената линия на върха на телта. Когато се добави лазер за хибридно заваряване, ъгълът на отклонение на прехода на струята се променя значително.
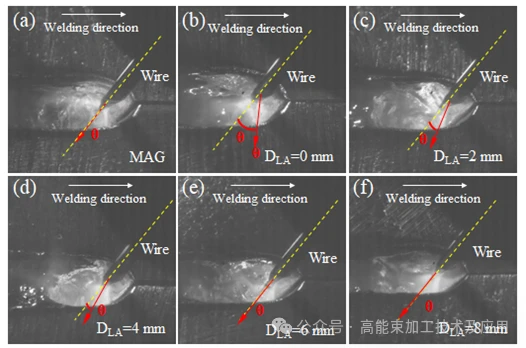

От статистическата диаграма на фигура 5 може да се види, че честотата на преходите на късо съединение първоначално намалява и след това се увеличава. Големината на ъгъла на отклонение на струята постепенно намалява с увеличаване на разстоянието между оптичните влакна от 0 mm до 4 mm. Когато разстоянието между влакната се увеличи до 6-8 mm, ефектът на лазера върху ъгъла на отклонение на струята постепенно изчезва.

Както може да се види от Фигура 6, част от дефектите на пръскане възникват от нестабилни преходи на късо- съединение. При T+5.9 ms разтопеният метален мост претърпява феномен на „разкъсване на шия“, образувайки множество фини пръски.

Както може да се види от Фигура 7, поради влиянието на силите на металната пара вътре в ключалката и въздействието, причинено от прехода на капките, в задната позиция на ключалката, разтопеният метал върху повърхността на заваръчната вана тече твърде бързо и се отделя от вана, образувайки дефекти от пръски.

От резултатите от числената симулация на фигура 8 може да се види, че при комбинираните ефекти на лазера и дъгата температурата на разтопения метал близо до центъра на разтопения басейн е по-висока и скоростта на потока е по-бърза. Това кара разтопения метал да се натрупва към центъра на басейна. Докато заваръчният шев се охлажда, разтопеният метал от двете страни продължава да се движи към средната област под въздействието на силата на Марангони, което води до образуването на подрязани дефекти от двете страни на заваръчния шев.

Както може да се види от Фигура 9, когато разстоянието между нишките е твърде голямо, ефектът на предварително нагряване на дъгата е отслабен, ефектът на лазерно нагряване в долната част на отвора за ключ се намалява и стабилността на отвора се влошава. Поради недостатъчно прехвърляне на енергия към дъното на заваръчния шев, долната половина на ключалката става нестабилна и не може да остане непрекъснато отворена, което затруднява излизането на вътрешни газови мехурчета, което в крайна сметка води до дефекти на порьозността.

03 Резюме и перспектива
Тази статия използва високо{0}}мощно лазерно-MAG хибридно заваряване върху стомана AH36 с дебелина 12 mm за изследване на образуването на заваръчен шев, прехода на капчици и поведението на потока от разтопена вана. Освен това се обсъжда ефектът от разстоянието между лазерните проводници върху процеса на заваряване и механизмът на образуване на дефекти на заваръчния шев. Основните изводи са следните: (1) Когато мощността на лазера е 9,5 kW, скоростта на подаване на телта е 10 m/min, скоростта на заваряване е 1,8 m/min и разстоянието между лазерните телове е 4 mm, се постига най-доброто образуване на заваръчен шев с армировка на заваръчния шев от 0,28 mm и ширина на заваръчния шев от 5,02 mm, без дефекти като подрязване, пръски или порьозност.(2) Разстоянието между лазерните проводници значително влияе върху формата на прехода на капката (преход струя + къс-верига). С увеличаването на разстоянието между лазерните проводници, честотата на прехода на късо- съединение първо намалява и след това се увеличава. Когато разстоянието между лазерните проводници е 0, 2, 4, 6 и 8 mm, честотата на прехода на късо съединение е съответно 161 Hz, 124 Hz, 95 Hz, 116 Hz и 138 Hz. Ъгълът на отклонение на прехода на струята намалява с увеличаване на разстоянието между проводниците. Когато разстоянието между проводниците е по-голямо от 6 mm, ъгълът на отклонение вече не се влияе от разстоянието между проводниците, което е в съответствие с единично MAG заваряване. (3) Пръски се образуват главно над отвора на ключалката на лазера и от задната страна на басейна с разтопена течност. Преходът на-капка при късо съединение предизвиква образуване на шия и разкъсване на течния метален мост, образувайки множество малки метални капчици, които допълнително се влияят от метални пари, изхвърлени от ключалката, което води до пръски. Освен това, разтопеният басейн се влияе от струята на парите и силата на удара на прехода на капките, което води до увеличаване на скоростта на потока на разтопения метал от задната страна. Когато разтопеният метал тече диагонално нагоре със скорост от 0,3 m/s, част от разтопения метал се отделя от басейна, образувайки пръски. (4) Образуването на подрязани дефекти е тясно свързано с потока на разтопения басейн. Разтопеният метал в издуханата от газ-зона и около ключалката непрекъснато тече назад, което кара задната страна на басейна да се повдига. Тъй като зоната на заваръчния шев постепенно се втвърдява, под действието на силата на Марангони, разтопеният метал от относително по-хладните страни на заваръчния шев тече към горещия център, оставяйки недостатъчно разтопен метал в края на заваръчния шев, което води до дефекти на подрязване. (5) Когато разстоянието между лазерните проводници е твърде голямо, има вероятност да се появи порьозност вътре в заваръчния шев. Ефектът на свързване между лазера и дъгата е значително отслабен, което води до почти разделяне на разтопените басейни на лазера и дъгата, намалявайки енергията, предавана към дъното на заваръчния шев. Това намалява стабилността на дъното на ключалката, което затруднява излизането на мехурчета от разтопения басейн, като в крайна сметка се образуват дефекти на порьозността, докато заваръчният шев се охлажда и втвърдява.


