


01
Резюме
Благодарение на високата си точка на топене, добра топлопроводимост и ниско задържане на водород волфрамът е идеален материал за плазмено{0}}ориентирани компоненти в реактори за ядрен синтез. Въпреки това, присъщата му крехкост и високата температура на преход на пластична-крехкост (DBTT) го правят силно податлив на напукване по време на лазерна обработка. Това основно се дължи на изключително високата скорост на охлаждане и температурния градиент, водещ до термичен стрес и отслабване на границите на зърната. Съществуващите методи за потискане на напукване включват предварително нагряване на субстрата, легиране с наночастици и импулсни лазери, но тези методи имат ограничения като разграждане на праха, промени в състава или повишена порьозност. През последните години оформянето на лазерен лъч (като пръстеновидни лъчи) се използва за намаляване на пиковата плътност на мощността, превръщайки заваряването с дълбоко проникване в топлопроводимо заваряване, ефективно намалявайки температурните градиенти и скоростите на охлаждане. Осцилацията на лазерния лъч може да разбърка разтопения басейн, допълнително да хомогенизира входящата топлина и да насърчи образуването на равноосни зърна. И двата метода се основават на термодинамичен контрол и имат допълващи се механизми. Тази статия предлага комбинирането им за постигане на повтарящо се заваряване без пукнатини на чист волфрам без предварително нагряване или модификация. Ефектите от формата на лъча и параметрите на трептенията върху пукнатините, разтопената вана и микроструктурата се изследват систематично, осигурявайки справка за последващо производство на добавки.
02
Преглед
Това проучване систематично сравнява ефектите от три форми на лазерен лъч-гаусов лъч, разпределение на пръстеновидната сърцевина (RC 80/20) и пръстеновиден лъч-върху поведението на напукване на еднопроходни-заварки в тънки плочи от чист волфрам при различни параметри на трептене. Комбинирайки термофизична симулация, оптичен микроскопски анализ и характеризиране на EBSD, беше проведен много{6}}мащабен анализ, от статистика на макроскопични пукнатини и геометрия на разтопения басейн до микроскопична зърнеста структура. Експерименталните резултати показват, че гаусовият лъч, поради своята изключително висока пикова мощност, лесно образува дълбока и тясна вана от стопилка (съотношение на дълбочина-към-широчина > 1), което води до тежко напукване, с честота на-без пукнатини от само 36%. За разлика от това, пръстеновидните и RC 80/20 греди, чрез намаляване на пиковата плътност на мощността, разширяват и по-плитко разтопения басейн, значително намалявайки температурния градиент и скоростта на охлаждане. Само лъчът RC 80/20 може да постигне процент-без пукнатини от 80%. Надграждайки върху тази основа, добавянето на трептене на лазерен лъч допълнително потиска напукването във всички типове лъчи, като съотношенията на страните обикновено падат под 1. Комбинацията от RC 80/20 и осцилация се представи най-добре, постигайки 91% честота на пукнатини-без пукнатини в 55 набора от параметри. Освен това, това доведе до образуването на по-големи равноосни кристали в разтопения басейн, съответстващи на симулираното намаляване на скоростта на охлаждане до 45%. Окончателният статистически анализ показа, че формата на лъча, мощността на лазера и скоростта на сканиране са най-значимите параметри, влияещи върху започването на пукнатини, докато честотата и амплитудата на трептенията нямат значително влияние в рамките на това изследване. Това демонстрира, че комбинираната стратегия на оформяне на лъча и трептене може да постигне повтарящо се заваряване без пукнатини на волфрам без предварително нагряване или модификация на материала.
03
Графичен анализ
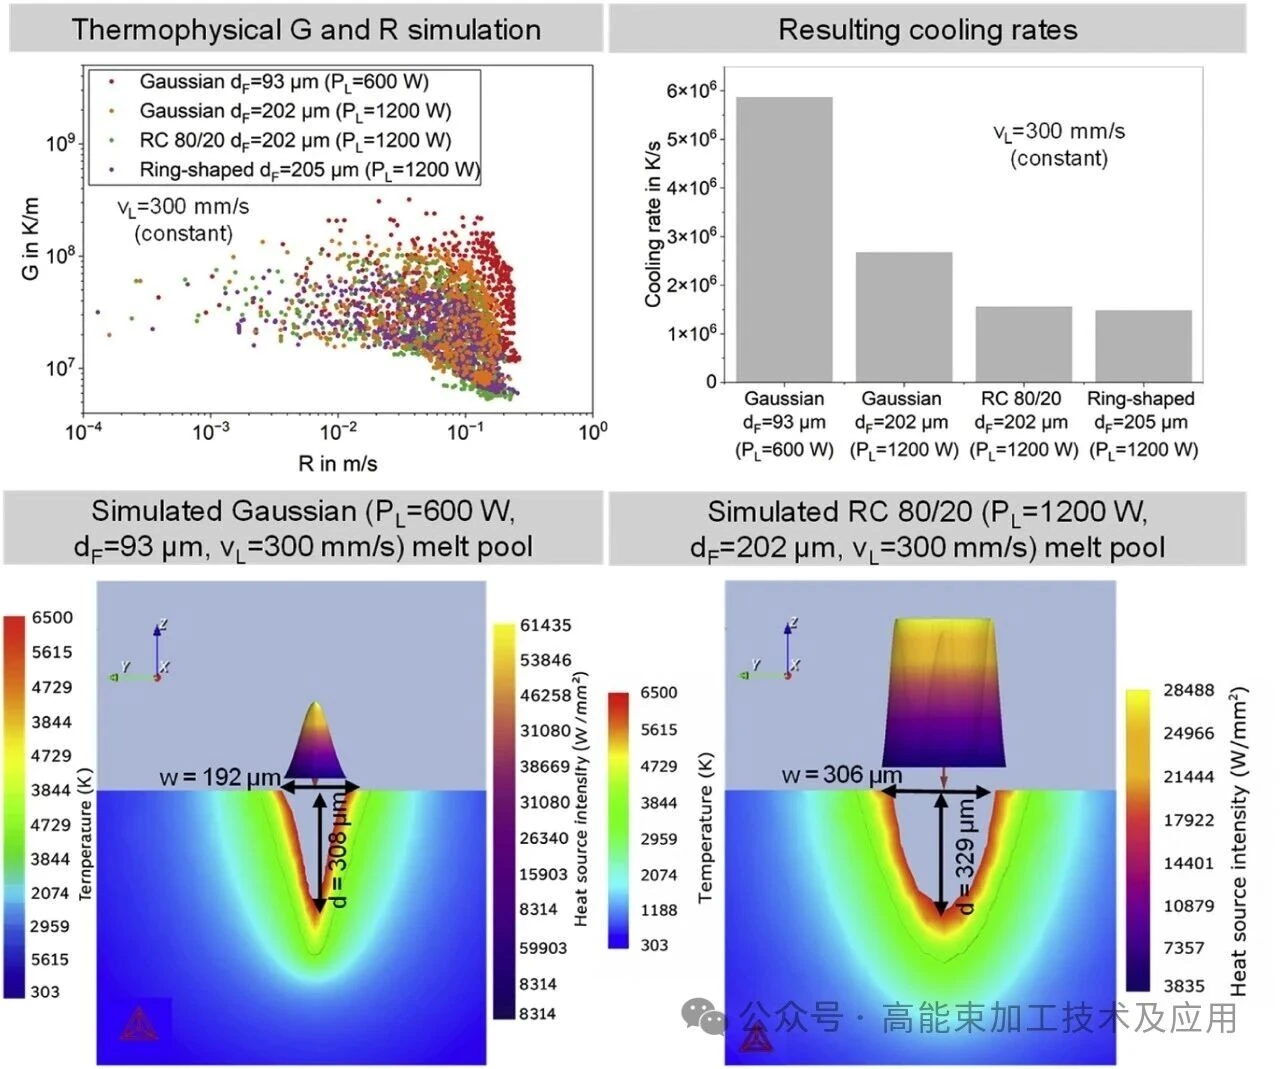
Данните в горния ляв ъгъл на фигура 1 показват, че при същия диаметър на петна (202 μm) и условия на процеса температурният градиент G на лъча RC 80/20 е значително по-нисък от този на лъча на Гаус, докато скоростта на растеж R е малко по-висока. Ключът се крие в резултатите от изчислението на скоростта на охлаждане в горния десен ъгъл-скоростта на охлаждане на лъча RC 80/20 е намалена с приблизително 40% в сравнение с гаусовия лъч със същия диаметър на петна и допълнително намалена с приблизително 45% за пръстеновидния лъч. Симулираното напречно{11}}сечение на вана от стопилка по-долу също визуално отразява това: вана от стопилка на оформената греда е по-широка и по-плитка. Тези данни директно обясняват защо оформянето на лъча може ефективно да намали пукнатините,-предизвикани от топлинен стрес, осигурявайки силна подкрепа за последващи експерименти от термодинамична гледна точка.
Фигура 2 съответства на гаусов лъч. Без трептене, надлъжна пукнатина прониква през целия заваръчен шев. Въпреки това, с добавянето на трептене, дори при подобни енергийни плътности на линията, пукнатината напълно изчезва. Фигура 3 съответства на лъч RC 80/20. Без трептене, пукнатина все още съществува при висока плътност на енергията на линията. С добавянето на трептене, пукнатината е напълно елиминирана. Това напълно демонстрира, че независимо от формата на лъча, трептенията могат ефективно да потиснат пукнатините. Механизмът е, че трептенето на лъча разбърква разтопения басейн, което прави входящата топлина по-равномерна. Първоначално тясната и дълбока вана от стопилка е значително разширена и съотношението на дълбочината-към-широчината пада под 1. Режимът на заваряване се променя от заваряване с дълбоко проникване към заваряване с топлопроводимост, като по този начин се освобождава термично напрежение.
Фигура 4 определя количествено ефекта от стратегията за обработка на микроструктурно ниво. Лявата страна показва, че средният размер на зърното на гаусовия лъч (93 μm) е само 10,2 μm; използването само на RC 80/20 (202 μm) го увеличава до 14,3 μm; и когато RC 80/20 се комбинира с трептене, зърната стават още по-груби, което идеално съответства на резултата от симулацията от 45% намаление на скоростта на охлаждане. Данните за аспектното съотношение вдясно показват, че зърната на комбинацията от оформяне и трептене са по-близки до равноосни (съотношение близо до 1), докато зърната на гаусовия лъч са ясно колоновидни (съотношение по-голямо). По-високият дял и по-големият брой равноосни зърна означават, че механичните свойства на материала са по-изотропни и неговата устойчивост на разпространение на пукнатини е по-силна, като по този начин се обяснява защо пукнатините са ефективно потиснати на микроструктурно ниво.
04
Резюме
Това проучване потвърждава, че комбинирана стратегия за оформяне на лазерен лъч и осцилация може да постигне повтарящо се заваряване без пукнатини на чист волфрам без предварително нагряване или модификация на материала. Сред тестваните параметри пръстеновидният сърцевинен лъч RC 80/20, комбиниран с трептене, дава най-добри резултати, постигайки процент -без пукнатини от 91%, значително по-висок от 36% на гаусовия лъч. Тази комбинация ефективно потиска пукнатините чрез намаляване на пиковата плътност на мощността и разбъркване на разтопения басейн, трансформиране на режима на заваряване в топлинно-провеждане на заваряване, намаляване на скоростта на охлаждане с до 45% и насърчаване на образуването на по-големи равноосни кристали. Формата на лъча, мощността на лазера и скоростта на сканиране са ключовите влияещи параметри, докато честотата и амплитудата на трептене имат малък ефект. Бъдещите изследвания трябва допълнително да потвърдят приложимостта на тази стратегия при много-слойно, много-ламиниране и в действителното производство на PBF-LB/M.


